Artykuł sponsorowany
Dlaczego geometria detalu decyduje o jakości cięcia 3D w produkcji seryjnej
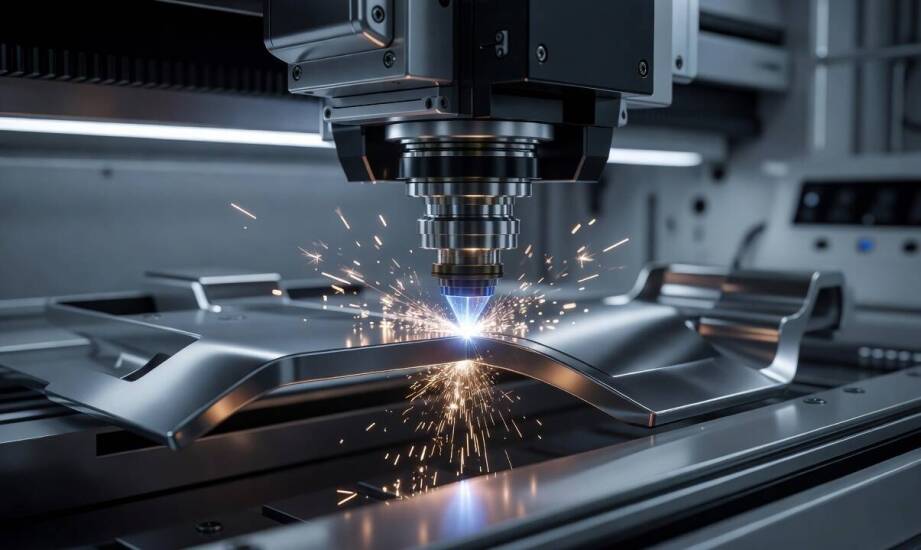
Identyczny projekt detalu przestrzennego poddany obróbce na tej samej maszynie często daje zupełnie różne rezultaty w kolejnych partiach produkcyjnych. Geometria przestrzenna gotowego elementu wpływa na fizykę procesu znacznie silniej niż moc samego źródła światła czy doświadczenie operatora. Największe wyzwania pojawiają się przy komponentach o złożonych, trójwymiarowych kształtach, stosowanych we współczesnym przemyśle. Skomplikowana budowa fizycznie blokuje swobodny dostęp wiązki do strefy roboczej. Wymusza to na układzie sterującym ciągłą zmianę kinematyki głowicy i szukanie kompromisu między narzuconą prędkością a stabilnością topienia metalu.
Przeczytaj również: Pasta do mycia rąk – kiedy sprawdzi się lepiej od zwykłego mydła?
Jak geometria przestrzenna dyktuje warunki pracy głowicy
Kształt docelowego wyrobu determinuje ścieżkę narzędzia tnącego od pierwszej do ostatniej sekundy cyklu. Pięcioosiowe głowice stosowane w zaawansowanych systemach dają ogromną swobodę ruchu. Fizyczne ograniczenia obrabianej bryły nakładają jednak na ten ruch bardzo konkretne ramy przestrzenne. Dostęp do strefy cięcia, zmienny kąt wejścia wiązki w materiał oraz minimalny promień skrętu całego ramienia to kluczowe bariery technologiczne. Cięcie pod ostrymi kątami lub na silnie zakrzywionych płaszczyznach sprawia, że wiązka chwilowo traci swoją optymalną ogniskową. Konstruktorzy maszyn i projektanci detali muszą przewidzieć te kolizje już na wczesnym etapie modelowania części.
Przeczytaj również: Akcesoria do pielęgnacji zwierząt domowych – co powinieneś wiedzieć?
Małe otwory, wąskie mostki i gwałtowne zmiany przekroju diametralnie zmieniają rozkład ciepła w obrabianym materiale. Zbyt mały dystans między sąsiadującymi liniami cięcia błyskawicznie kumuluje energię cieplną w bardzo małej objętości. Wąski mostek łączący dwa fragmenty blachy powinien mieć szerokość odpowiadającą co najmniej grubości surowca. Niestosowanie się do tej fundamentalnej zasady prowadzi do niekontrolowanego topienia krawędzi i pękania cienkich elementów konstrukcyjnych. Ostre narożniki bez wyznaczonego promienia przejścia zatrzymują głowicę w miejscu na ułamek sekundy. Ten krótki postój maszyny dostarcza nadmiar energii do jednego punktu, wywołując nieregularne przepalenia i degradację struktury.
Przeczytaj również: Tradycje pogrzebowe a nowoczesne usługi - co je różni?
Gięta rura stalowa z szeregiem asymetrycznych podcięć i otworami pod kątem czterdziestu pięciu stopni stanowi doskonały poligon doświadczalny dla tych zjawisk. Komponenty o takiej budowie trafiają masowo do nowoczesnych układów wydechowych, skomplikowanych instalacji wentylacyjnych oraz ram nośnych pojazdów mechanicznych. Wymagają one technologii, która potrafi płynnie ominąć ograniczenia tradycyjnego frezowania czy wiercenia. Z pomocą przychodzi laserowe cięcie 3d, które umożliwia precyzyjne wycinanie konturów bezpośrednio na ukształtowanym już profilu przestrzennym. Eliminuje to konieczność problematycznego pozycjonowania i dodatkowego nawiercania zakrzywionej powierzchni po zakończeniu procesu gięcia.
Diagnostyka parametrów cięcia w produkcji seryjnej
Utrzymanie idealnie powtarzalnej krawędzi przy wielotysięcznej serii wymaga ciągłego nadzoru nad fizyką cięcia. Prędkość posuwu, moc źródła lasera, punkt ogniskowania wiązki oraz dynamika przepływu gazu pomocniczego muszą idealnie ze sobą współgrać. Położenie ogniska wcale nie jest stałą i uniwersalną wartością dla każdego zadania. Parametr ten zależy bezpośrednio od rodzaju obrabianego stopu, całkowitej grubości ścianki oraz wybranego gazu osłonowego. Inaczej ogniskuje się wiązkę w cienkościennym profilu aluminiowym, a zupełnie inaczej w grubym elemencie ze stali konstrukcyjnej.
Właściwy dobór gazu pomocniczego decyduje o końcowej strukturze krawędzi oraz tempie usuwania urobku. Azot służy do dynamicznego wydmuchiwania płynnego metalu ze szczeliny pod bardzo wysokim ciśnieniem. Taka bariera gazowa skutecznie odcina dostęp tlenu z atmosfery i chroni krawędź przed zjawiskiem utleniania, pozostawiając detal czysty i gotowy do spawania. Zastosowanie tlenu ma odmienny cel technologiczny. Tlen wchodzi w gwałtowną reakcję egzotermiczną z topionym metalem, dostarczając potężną dawkę dodatkowego ciepła do strefy cięcia. Zjawisko to znacząco przyspiesza obróbkę grubych stali węglowych.
Technolodzy realizujący zlecenia w parku maszynowym Amstal każdego dnia weryfikują zachowanie ciętych materiałów. Obserwacja konkretnych objawów pozwala inżynierom błyskawicznie podjąć decyzję o korekcie trajektorii lub mocy. Najwięcej problemów w produkcjach trójwymiarowych generuje niepożądana stożkowatość krawędzi. Defekt ten pojawia się natychmiast w momencie błędnego ustawienia ogniska względem osi głębokości materiału. Nadtopienie surowca w ciasnych narożnikach informuje z kolei o zbyt agresywnej mocy lasera względem zwalniającej głowicy. Pojawienie się twardego, trudnego do usunięcia gratu na dolnej krawędzi detalu wyraźnie sugeruje spadek ciśnienia gazu wyrzucającego stopiony metal.
Wdrożenie skomplikowanego detalu przestrzennego do produkcji masowej angażuje wiele gałęzi inżynierii materiałowej. Parametry pracy głowicy dopasowuje się tu do ukształtowania konkretnych krzywizn. Każda najmniejsza zmiana kąta padania wiązki zmusza zrobotyzowany układ do przeliczenia zmiennych kinematycznych w czasie rzeczywistym. Pełna zgodność między przemyślaną geometrią komponentu a fizycznymi możliwościami ruchu ramienia gwarantuje uzyskanie założonych tolerancji. Prawidłowo zoptymalizowany detal przechodzi przez proces cięcia płynnie, zachowując restrykcyjne wymiary na każdym etapie cyklu produkcyjnego.
Kategorie artykułów
Polecane artykuły

Prefabrykowane oporowe ściany – jakie są ich najważniejsze funkcje?

Dlaczego jakość pomiarów decyduje o wiarygodności analizy strat ciepła w zakładzie produkcyjnym

Czapki i chustki dla dziewczynek – jak kolorystycznie dopasować?
